
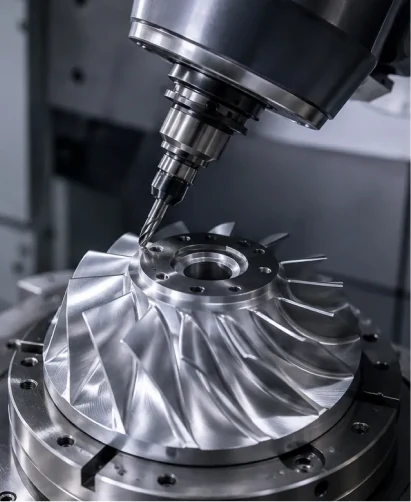
ДЛЯ КАКИХ ДЕТАЛЕЙ НУЖНЫ 5 ОСЕЙ
Крыльчатки и рабочие колёса насосов и компрессоров. Лопатки и сегменты турбин. Корпуса с отверстиями и посадками, расположенными под разными углами, — гидроблоки, распределители, коллекторы. Детали с криволинейными поверхностями: элементы протезов и медицинских инструментов, обтекатели, кронштейны аэрокосмического назначения. Пресс-формы и электроды сложной геометрии. Корпуса, которые в 3 осях требуют 4–6 установов: в 5 осях это один-два, и цена штуки ниже, несмотря на дорогой станко-час.
ОБОРУДОВАНИЕ И ВОЗМОЖНОСТИ
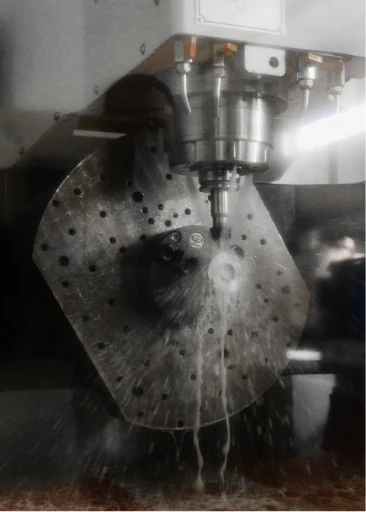
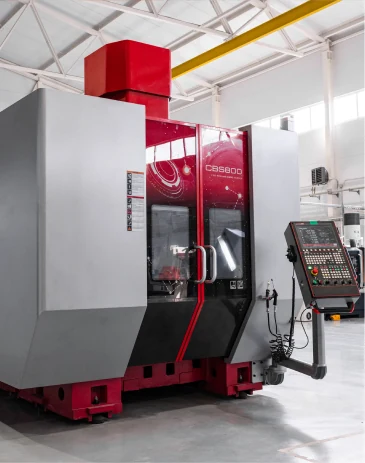
Пятиосевые обрабатывающие центры с ЧПУ Heidenhain, шпиндель 34 кВт до 20 000 об/мин, СОЖ под давлением 30 бар, термостабилизация шпинделя. Рабочая зона до Ø800 × 560 мм, наклон стола ±110°, поворот 360°. Точность позиционирования ±0,005 мм. CAM-программирование с симуляцией обработки — столкновения исключены до запуска. Непрерывная 5-осевая обработка и 3+2 позиционная — под задачу. Для серийных деталей проводим контроль первой детали на КИМ и держим программу и оснастку под повторные заказы.
Материалы
Титан ВТ6, ВТ1-0; нержавеющие и жаропрочные стали; алюминиевые сплавы Д16Т, АМг6, В95; инструментальные стали; латунь, бронза; медицинские сплавы.
Точность и контроль
Допуски до IT6 на ответственных размерах, взаимное расположение поверхностей до 0,01 мм. Полный контроль на КИМ по 3D-модели с цветовой картой отклонений — по требованию заказчика.
Партии и сроки
Прототип — от 7 рабочих дней с учётом программирования. Серия — после утверждения первой детали, срок по КП. Программа и оснастка сохраняются, повторный заказ запускается без подготовки.
